Линия упаковки апельсинов навей с фиксированным весом и формовкой коробов в линии

Первое в отрасли системное решение для упаковки фруктов с фиксированным весом: формовка коробов, линейный многорежимный комбинационный весодозатор и заклейка при 25 коробах в минуту.

  • Клиент Производство по упаковке апельсинов навей, Цзянси, Китай
  • Свежие фрукты и агропромышленность
  • Регион Цзянси, Китай

О заказчике

Апельсины навей продаются по весу, а не по количеству. Короб должен содержать заявленную массу нетто, а плоды, поступающие с сортировочной линии, различаются по размеру — поэтому фиксированное число плодов в коробке не даёт фиксированного веса. Поэтому упаковочному производству нужен этап взвешивания, способный выйти на целевую массу нетто при плодах разного размера, а затем этапы формовки и заклейки короба, которые за ним успевают. На момент этого проекта готового системного решения для такого применения в отрасли не существовало — три этапа обычно покупались отдельно и интегрировались на площадке. В рамках проекта они поставлены как единая линия: формовка коробов в линии, линейный многорежимный комбинационный весодозатор и заклейка коробов, производительность 25 коробов в минуту при шести форматах коробов, используемых в течение сезона. Тот же класс линий выпускает и несущие витринные коробки, в которых трёхсоставное основание несёт фрукты на полке магазина — формат, требующий, чтобы нагрузку при штабелировании держала сама коробка, а не транспортный короб.

Задачи и проблемы

Фиксированный вес, а не фиксированное количество

Фрукты продаются по заявленной массе нетто. Поскольку размер плодов с сортировочной линии меняется, линия должна взвешивать и комбинировать, а не считать — поэтому основой спецификации стал линейный многорежимный комбинационный весодозатор, а не система счёта.

Плоды нельзя сбрасывать с высоты

Каждый переход — особенно с весодозатора в сформированный короб — должен быть контролируемым сбросом. Жёсткий сброс даёт ушибы, незаметные на упаковочной линии, но проявляющиеся через дни в магазине, причём повреждение относят к плодам, а не к обращению с ними.

Готового системного решения не существовало

На момент проекта готового системного решения для такого применения в отрасли не было. Формовку коробов, комбинационное взвешивание и заклейку пришлось интегрировать с нуля как одну управляемую линию, включая стыки между этапами.

Шесть форматов коробов в течение сезона

По мере развития сезона и изменения размера плодов используются шесть форматов коробов. Переналадку должен выполнять собственный персонал упаковочного производства в пределах 25 минут, поэтому она не может зависеть от присутствия ZRAY на площадке.

Как решает ZRAY
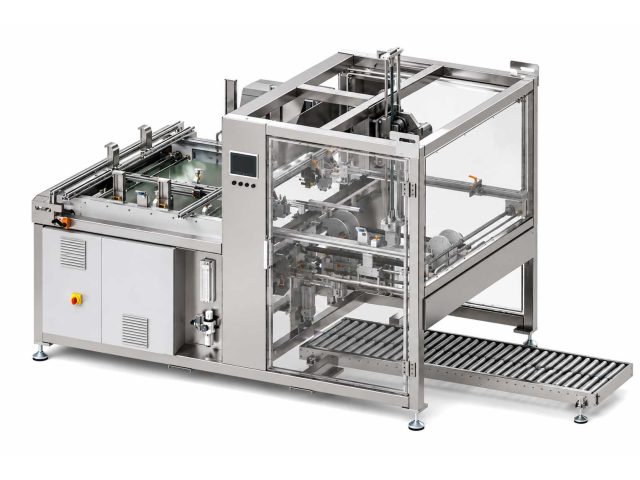
Линия спроектирована как одна управляемая последовательность, потому что три этапа мешают друг другу, если покупать их по отдельности. **Машина формовки коробов в линии.** Короб формируется в начале линии, поэтому весодозатор всегда выгружает продукт в уже ровный, готовый короб. Формовка в линии устраняет ручную работу с коробом, которая иначе оказалась бы между взвешиванием и заклейкой. **Линейный многорежимный комбинационный весодозатор.** Именно комбинационное взвешивание позволяет достичь фиксированного веса при плодах разного размера: весодозатор подбирает комбинацию порций, ближайшую к целевой массе нетто, а не заполняет фиксированное количество плодов. Выгрузка в короб выполняется с контролируемой высоты — это защищает от ушибов, которые проявляются уже дальше по цепочке. **Машина заклейки коробов.** Заклейка закрывает короб после весодозатора. Данные веса возвращаются в систему управления, поэтому короб вне допуска отбраковывается, а не отгружается. **Шесть форматов с переналадкой за 25 минут.** Форматы коробов хранятся как рецепты с механическими упорами, указанными на панели оператора. Переналадка — это выбор формата и установка упоров, что собственный персонал упаковочного производства может выполнить в отведённое окно. **Витринные коробки и несущие основания.** Тот же класс линий охватывает трёхсоставную несущую витринную коробку, где основание несёт фрукты на полке магазина. Такой формат требует, чтобы этап формовки обеспечивал прочность основания и нагрузку при штабелировании, а не только закрывал коробку. **Почему это важно.** Это было первое в отрасли системное решение для упаковки фруктов с фиксированным весом. Ценность не только в 25 коробах в минуту — а в том, что формовка, взвешивание и заклейка представляют собой одну линию с одним управлением и одной процедурой переналадки вместо трёх машин от трёх поставщиков, интегрированных на площадке.
Машина формовки коробов в линии Формирует короб в начале линии, поэтому весодозатор всегда выгружает в готовый короб.
Линейный многорежимный комбинационный весодозатор Подбирает комбинацию порций, ближайшую к целевой массе нетто, при плодах разного размера.
Машина заклейки коробов Заклеивает короб после весодозатора; данные веса передаются для отбраковки.
Обратная связь по весу и отбраковка Короба вне допуска отбраковываются, а не отгружаются.
Комплект переналадки на шесть форматов Рецепт плюс механические упоры; переналадка за 25 минут силами персонала площадки.
Возможность трёхсоставной витринной коробки Несущее основание коробки для витринной выкладки, формируемое в том же классе линий.

Результаты проекта

25 кор/мин
Производительность по коробам
6 форматов
Форматов коробов в течение сезона
25 мин
Время переналадки формата
1 линия
Формовка, взвешивание и заклейка как одна система

Ход проекта

  1. 01

    Обследование плодов и упаковки

    Изучены диапазон размеров плодов, целевые массы нетто и шесть форматов коробов; стратегия взвешивания выбрана под реальные плоды, а не под номинальную спецификацию.

  2. 02

    Проектирование и изготовление системы

    Формовка коробов, комбинационное взвешивание и заклейка спроектированы как одна линия, включая переход, контролирующий сброс в короб.

  3. 03

    Прогон на заводе и приёмка FAT

    Линия отработана на типовых плодах на заводе ZRAY, включая переналадку между форматами.

  4. 04

    Монтаж к началу сезона и обучение

    Линия установлена и введена в эксплуатацию до начала сезона; персонал площадки обучен работе со всеми шестью рецептами.

Похожие кейсы

Индивидуальные проекты Есть видео кейса
Yangtze River Pharmaceutical Group Китай
70 пачек/мин Производительность картонажа

Линия подачи блистеров и упаковки в картонные пачки для таблеток

Картонажная машина производительностью 70 пачек в минуту с подачей блистеров 250 ppm, охватывающая 16 форматов упаковки с переналадкой за 30…

Смотреть кейс
Индивидуальные проекты Есть видео кейса
Duracell США
550 ppm Скорость подачи батареек

Линия сортировки батареек, формирования сотовых лотков и упаковки в короба

Три семейства продукции и шесть SKU: подача батареек 550 ppm через установку сотовых лотков, формовку телескопических коробок, картонаж и комбинированный…

Смотреть кейс
Индивидуальные проекты Есть видео кейса
Procter & Gamble Китай
25 кор/мин Производительность упаковки в короба

Линия формовки коробов, роботизированной укладки и заклейки для гигиенических прокладок

Более 30 SKU на одной линии упаковки в короба с переналадкой за 5 минут: формовка коробов, укладка под машинным зрением…

Смотреть кейс

Запросить расчёт похожего проекта

Пришлите параметры коробки и целевую производительность — подготовим конфигурацию оборудования и оценку окупаемости.